 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
二軸押出機に関するよくある誤解: 従来の信念を打ち破って押出プロセスを最適化する
寧波方力技術有限公司です機械装置メーカー約30年の経験を活かし、プラスチックパイプ押出装置, 新しい環境保護と新材料設備。 Fangli は創業以来、ユーザーの要望に基づいて開発してきました。継続的な改善、コア技術の自主研究開発、先進技術の消化吸収等により、塩ビ管押出ライン, PP-Rパイプ押出ライン, PE給水・ガス管押出ライン、中国建設省によって輸入製品の代替として推奨されました。 「浙江省一流ブランド」の称号を獲得しました。
プラスチック配合業界では、ほぼすべてのプラスチック部品が、ポリマー配合物の高度な加工に依存しています。二軸押出機(東証)。優れた混合特性、高い生産効率、優れた製品の安定性により、二軸押出機は継続的な複利において誰もが認めるリーダーとなっています。
しかし、この技術は 1 世紀以上にわたって開発されてきたにもかかわらず、多くの実務者は依然としてその中心原理について誤解を持っており、そのため、生産能力の拡張や実際の生産中に逸脱が生じています。今日は、二軸押出機に関するよくある誤解トップ 5 を詳しく分析します。
誤解 1: ツインスクリューの性能は摩耗に非常に敏感です
ネジが摩耗すると、機械のパフォーマンスが急激に低下すると多くの人が信じています。現実には、二軸押出機は一般に一軸押出機よりも摩耗の影響を受けにくいです。
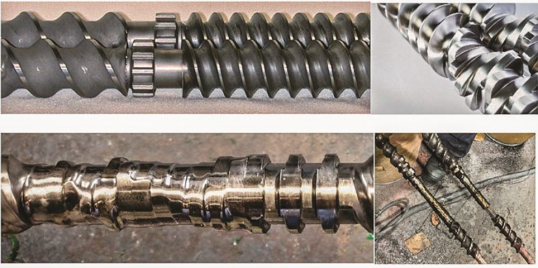
ネジは必ずしも上の画像のようにきれいで光沢がある必要はありません。ただし、下の画像のような程度の着用は絶対に認められません。 (画像出典: ライストリッツ)
- ポジティブな伝達の利点:同時回転二軸スクリューには、独自のセルフワイピング効果があります。噛み合いゾーンの表面速度が反対であるため、単軸スクリューよりも強力な確実な搬送能力が得られます。
- 摩耗に対する大きな許容値:二軸スクリュープロセスでは、スクリューエレメントまたはバレルライナーは通常、直径が 3 ~ 5% 磨耗しても適切に機能します。これは、増加したクリアランスを補うためにスクリュー速度を個別に調整できるためです。対照的に、単一ネジの摩耗限界は通常、わずか 1 ~ 2% です。
- 現地での交換コストが低い:ツインスクリューはモジュール式のビルディングブロック設計を採用しています。多くの場合、摩耗はせん断力と圧力の高い領域 (全長の約 25 ~ 30%) に集中するため、メンテナンスではそれらの特定のコンポーネントのみを交換する必要があります。
専門家のヒント:スクリューは通常、バレルよりも 4 倍の頻度で交換が必要です。これは、スクリュー フライトの先端が常に材料と接触しているのに対し、バレル表面が特定の要素と接触する頻度は約 25% のみであるためです。
誤解 2: ベントスタッファーはベントの浸水問題をすべて解決できる
ベントポートで「ベントフラッディング」が発生すると、多くの人は本能的にベントスタッファを追加します。ただし、これは多くの場合、問題を隠す「応急処置」として機能するだけであり、システムを不必要に複雑にする可能性さえあります。
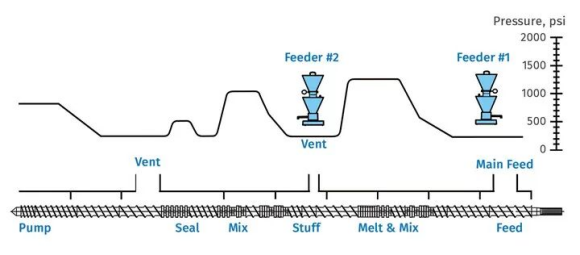
理想的なスクリュー設計により、ベントおよび下流の供給ポイントでの圧力をゼロにします。
- 設計が重要: スクリューの設計が不適切であるか、ポンプセクションに大きな背圧がある場合、溶融物はベントカラムに直接流れ込みます。ベントスタッファーは、不適切なネジ設計によって引き起こされる浸水を根本的に解決することはできません。
- ベントスタッファーの真の目的: 未溶融材料 (粉末フィラーなど) を含む配合に適しており、高速蒸気によって運ばれるときにこれらの固体がベントポートに蓄積するのを防ぎます。
- 根本原因分析: 正常に機能しているベントが突然浸水し始めた場合は、ベントスタッファーに頼るのではなく、スクリュー/バレルの摩耗、冷却システムの故障、スクリーンパックの詰まり、または高いダイ圧力をチェックすることを優先する必要があります。
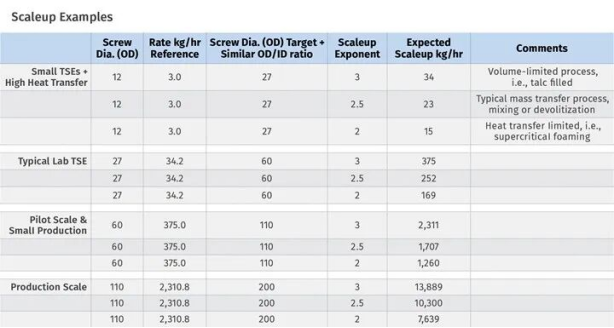
誤解 3: ラボから生産ラインまでの 1 ステップの線形スケールアップを期待する
「この配合は実験室でうまくいったので、生産ラインでも確実にうまくいくでしょう。」この仮定は実際には失敗することがよくあります。
- 境界条件の複雑さ: 生産のスケールアップには、自由体積、熱伝達 (溶融温度制御)、物質移動 (混合と脱揮)、トルク制限などの複数の「境界条件」が関係します。
- 非線形スケールアップ: 体積が制限されたプロセスはスクリュー直径の 3 乗 (D3) でスケールされますが、熱伝達が制限されたプロセスは 2 乗 (D2) でスケールされます。これらの違いはかなり大きいです。
- 経験則: ラボまたはパイロット規模のラインのスループットは、目標生産スループットの 1/10 未満であってはなりません。ギャップが大きい場合、スケールアップ計算の信頼性が大幅に低下します。
誤解 4: 二軸押出機は液体の射出には適さない
70% を超える商業規模の液体注入レベルの達成は完全に実現可能です。
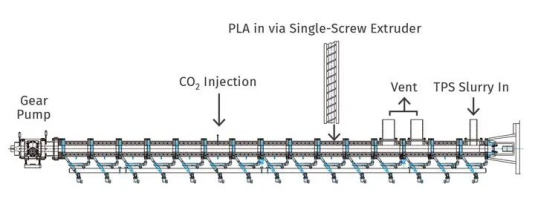
溶解、混合、超臨界 CO₂ 注入、冷却、ポンプセクションを統合した最適化された二軸スクリュー設計
- 重要な要素: 注入を成功させるための核心は、液体の粘度とポリマーへの溶解度にあります。
・豊富な設備:ギアポンプ、ピストンポンプ、ペリスタポンプ、ダイヤフラムポンプなどの噴射システムを液の特性に応じて選択できます。
- 段階的注入技術: 高比率の液体製剤 (例: >70%) の場合、スクリュー チャネル内に液体がたまるのを防ぐために、段階的に段階的に注入することが重要です。
- 超臨界用途: 最新の二軸スクリュー技術により、発泡、揮発分除去、可塑化促進のための超臨界流体を安定して注入できます。
誤解 5: 比トルク (またはトルク密度) が唯一のトルク指標である
押出機の性能を評価する場合、「比トルク」(ST、トルク密度、TD とも呼ばれます) がよく議論されます。
同じ比トルクでも OD/ID 比が異なると、自由容積と加工特性が大きく異なります。
- 定義上の制限: 比トルクの公式は ST = Md / a³ です。ここで、Md はシャフトあたりの最大トルク、a は中心距離です。
- 体積の見落とし: この計算には、ネジの自由体積 (FV) は反映されません。自由体積はスクリューの外径と内径の比 (OD/ID) に依存し、材料のスループットに直接影響します。
- 総合評価: 装置を選択するときは、トルク容量と使用可能なスクリュー容積の最適なバランスを見つける必要があります。
二軸スクリュー配合の基本ロジックを理解し、これらの一般的な認知の罠を回避することは、生産の品質と効率を向上させるための第一歩です。
さらに詳しい情報が必要な場合は、寧波方力技術有限公司詳細な問い合わせを歓迎します。専門的な技術指導や機器調達の提案を提供します。
お問い合わせを送信
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー