 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
PVC パイプ押出成形: 低トルクが高品質を意味しないのはなぜですか?
寧波方力技術有限公司です機械装置メーカー30年以上の経験を活かし、プラスチックパイプ押出装置, 新しい環境保護と新材料設備。 Fangli は創業以来、ユーザーの要望に基づいて開発してきました。継続的な改善、コア技術の自主研究開発、先進技術の消化吸収等により、塩ビ管押出ライン, PP-Rパイプ押出ライン, PE給水・ガス管押出ライン、中国建設省によって輸入製品の代替として推奨されました。 「浙江省一流ブランド」の称号を獲得しました。
PVC パイプの押出プロセスでは、多くの加工異常が誤って原因とされることがよくあります。潤滑が不十分です。トルクが上昇したり、メルトフローが不安定になったり、パイプの表面が荒れたりすると、多くの工場ではすぐに潤滑剤を追加することになります。短期的には、トルクが低下し、材料の流れが改善され、生産ラインがよりスムーズに動作するため、問題は解決したという簡単な結論につながります。
過剰な潤滑は通常、意図的なものではなく、プロセス調整を繰り返すことで徐々に発生します。生産ラインで圧力変動、粗い表面、時折の材料の詰まり、溶融不良、または押出負荷の増加に遭遇すると、オペレーターは潤滑剤を少しずつ追加する傾向があります。確かに初期制作がスムーズになります。ただし、潤滑効果が強すぎると、樹脂粒子が完全に溶ける前にバレル内で滑りすぎてしまう傾向があります。これにより、溶融速度が低下し、溶融凝集力が低下し、可塑化が不安定になり、その結果、加工ウィンドウが狭くなります。機器は依然としてスムーズに動作しているように見えるため、このような問題を現場で迅速に検出することは多くの場合困難です。
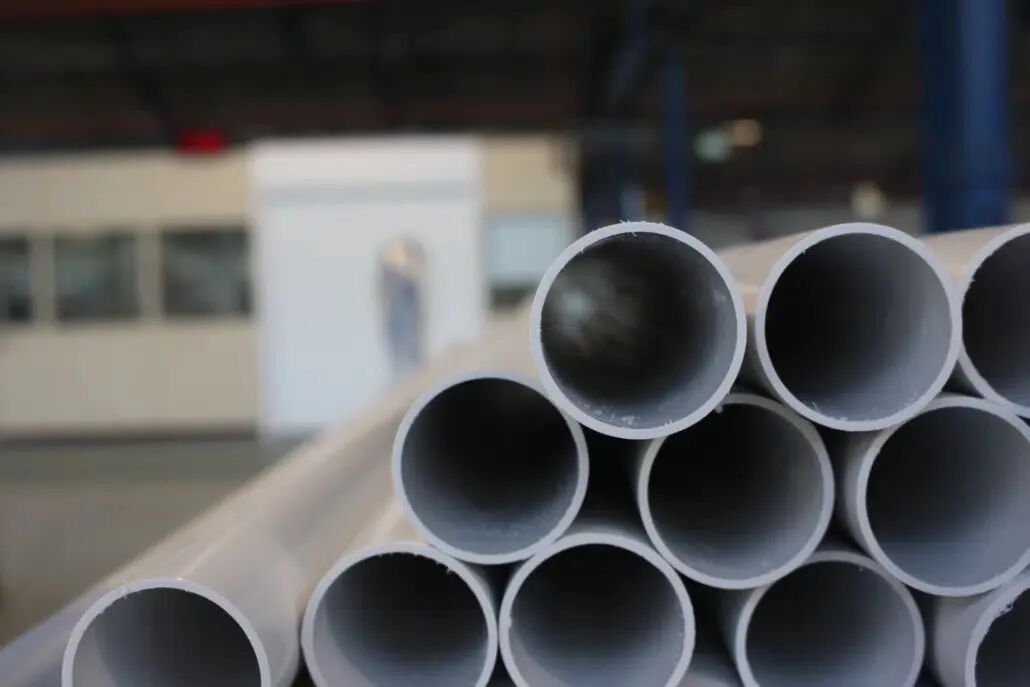
もう 1 つのよくある誤解は、「トルクが低いほど潤滑が優れていることを意味する」というものです。実際には、PVC の押出成形は、制御された溶融およびせん断プロセスに依存しています。過剰な潤滑はスクリューの有効なせん断作用を弱め、溶解のためのエネルギー伝達が不十分になります。材料はより容易に流動しますが、これにより、不完全な溶融、鈍いまたは白っぽい表面、不安定な真空サイジング、衝撃強度の低下、壁厚の変動、不十分なウェルド ライン強度、寸法の不安定性、およびダイの蓄積が容易に発生する可能性があり、特に高速押出中に顕著です。
高充填 CaCO₃ 配合物の場合、この問題はさらに顕著になります。多量のフィラーは樹脂粒子間の効果的な結合を弱め、過剰な潤滑剤は溶融効率をさらに低下させます。その結果、可塑化が遅くなり、溶融圧力が変動し、溶融強度が低下し、機械的性質が脆くなり、異なるシフト間での加工の一貫性が低下します。一部の工場では、流動性を改善するために、より多くの潤滑剤を追加し続け、意図せず配合を最適な加工バランスから遠ざけてしまいます。これが、多くの高充填 PVC パイプ配合物が、立ち上げが容易であるにもかかわらず、長期的に安定した生産を維持するのが難しい大きな理由です。
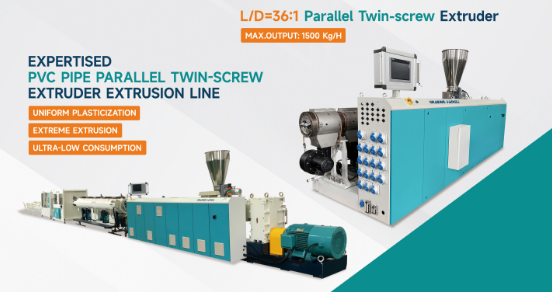
したがって、潤滑を処理システム全体から切り離して評価することはできません。その有効性は、フィラー含有量、ACR、CPE、スタビライザーシステム、スクリュー形状、押出速度、温度プロファイル、ダイ設計などの複数の要因によって総合的に影響されます。低充填システムでは良好に機能する同じ潤滑スキームが、高充填システムでは不適切な融合を引き起こす可能性があります。
経験豊富な加工業者は、「どの潤滑剤が最も強いか」ではなく、「潤滑システムが最適な融合バランスを維持しているか」を重視します。優れた PVC 配合は、可能な限り低いトルクを追求するものではありません。その代わりに、溶融品質、メルトフロー、加工安定性、および機械的特性の間で最適なバランスを実現することを目指しています。実際の生産では、低トルクは単にプロセスの指標であり、品質の指標ではありません。真の目的は、常に安定した溶融、安定した寸法、安定した表面品質、そして長期にわたる安定した生産です。結局のところ、今日はより優れた流動性を提供しているように見える配合物が、明日には品質に関する苦情の原因となる可能性が非常に高いのです。
さらに詳しい情報が必要な場合は、寧波方力技術有限公司詳細な問い合わせを歓迎します。専門的な技術指導や機器調達の提案を提供します。
お問い合わせを送信
X
当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。
プライバシーポリシー